
Dans tout atelier de précision, le même problème se pose insidieusement : la rectifieuse peut aplanir une surface en granit à quelques microns près. Puis elle s’arrête. La dernière étape, celle qui détermine si une plaque de marbre est un outil ou un cale-porte, ne peut être réalisée par une meule. Elle est finie à la main.
C'est la partie du processus qui n'est jamais mentionnée dans les spécifications techniques. Chez ZHHIMG, nous l'appelons le travail d'un maître rodeur. Certains des nôtres travaillent sur le même établi depuis trente ans. Ils évaluent la planéité au toucher, au micron près, avant même d'utiliser un instrument de mesure. C'est ainsi que se réalise la géométrie nanométrique.
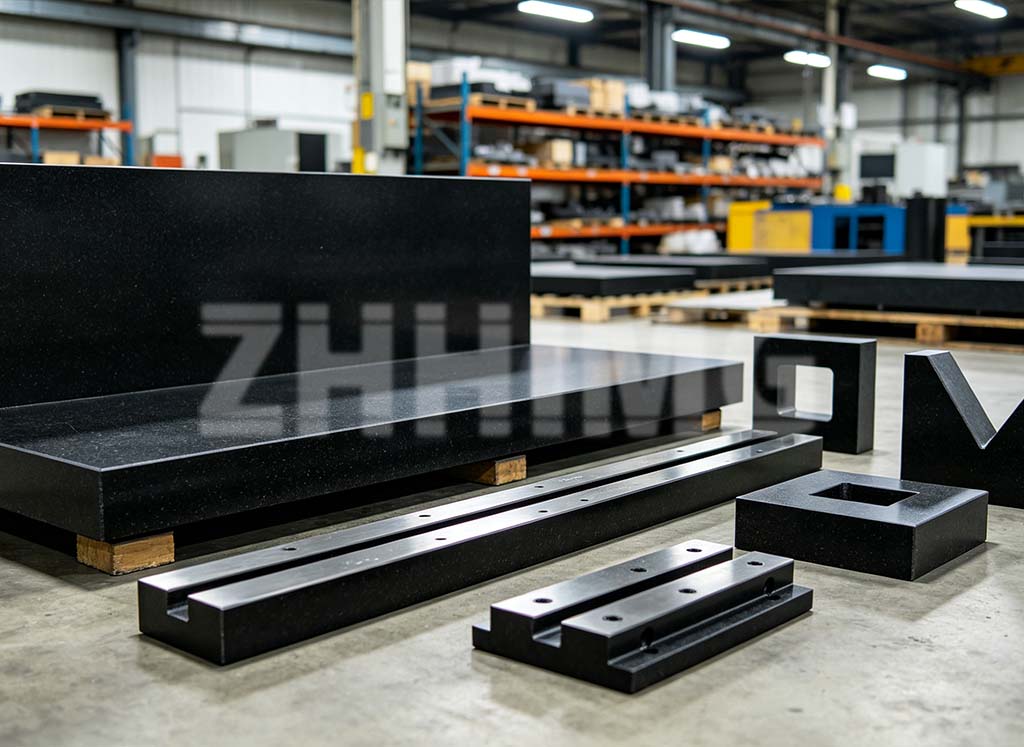
Plaques de granit noir finies, arêtes droites et blocs d'angle à l'usine ZHHIMG — la planéité est jugée à la main, puis confirmée par un instrument.
Pourquoi les machines s'arrêtent-elles avant la fin du travail ?
Une rectifieuse ou une fraiseuse enlève rapidement de la matière, mais elle a ses limites. L'outil s'use. La broche présente son propre défaut. La table se déplace sous l'effet de la chaleur. À partir de quelques microns, la machine n'apporte plus de précision ; elle transmet ses propres défauts à la pierre.
Le rodage manuel ne nécessite ni broche, ni chaleur, ni erreur logicielle. Seuls une plaque, un abrasif et une main experte suffisent. C'est pourquoi la géométrie finale d'une surface de précision est encore réalisée de façon traditionnelle. La machine prépare la surface, la main en détermine la finition.
À l'intérieur de la salle de lapapping
Le rodage paraît simple, mais ne l'est pas. L'opérateur étale un abrasif fin sur une plaque de référence et déplace la pièce en décrivant un huit contrôlé. À chaque passage, il enlève un peu de matière sur les aspérités tout en laissant intactes les creux. Au fil des heures, la surface tend à se planer.
Ce qui compte, ce n'est pas la force, mais le retour d'information. Le rodeur ressent les frottements de la pièce, ses oscillations et ses points d'appui parfaitement plats. Ce ressenti est un capteur qu'aucune machine ne possède. Il se développe au fil des années, surface après surface, jusqu'à ce que la main sache faire la différence entre une surface presque parfaite et une surface parfaitement plane.
Ce que l'on ressent après trente ans
Nos artisans les plus expérimentés travaillent à l'atelier depuis près de trente ans. Ils peuvent déceler une irrégularité au micron près, du bout des doigts, bien avant qu'elle n'apparaisse sur un instrument de mesure. Demandez-leur comment, et ils auront du mal à l'expliquer. Ce n'est pas un chiffre qu'ils lisent, c'est une différence qu'ils ressentent.
Nous ne considérons pas cela comme une légende. Nous le considérons comme un point de départ. Les nouveaux polisseurs apprennent aux côtés des anciens, d'abord sur des chutes de travail, puis sur des pièces réelles, jusqu'à ce que la main et l'outil ne fassent plus qu'un. Le savoir-faire s'apprend, il ne s'acquiert pas. C'est ainsi qu'il perdure après le départ à la retraite d'un seul artisan.
La main propose, l'instrument dispose
Le savoir-faire sans preuves n'est qu'une histoire. Chaque surface critique qui sort de ZHHIMG est mesurée sur notre ligne d'inspection, qui utilise des équipements provenant deMahr (Allemagne), WYLER (Suisse) et Renishaw (Royaume-Uni)La planéité, la perpendicularité, le parallélisme et l'angle sont tous consignés par rapport au dessin.
La main achève le travail. L'instrument l'approuve ou le refuse. Rien n'est expédié tant que les chiffres ne concordent pas, ce qui correspond exactement au fonctionnement d'uncomposant en granit de précisiondevrait mériter sa tolérance.
Du banc à la machine
Ce travail manuel explique pourquoi une plaque de granit peut servir de référence sous une machine à mesurer tridimensionnelle, un porte-plaquettes ou une plateforme laser pendant toute la durée de vie de l'outil. La surface n'est pas simplement plane à la livraison ; elle a été rendue plane en éliminant les contraintes et les aspérités qui, autrement, se seraient formées ultérieurement.
Nous construisonsgranit de précisionpour les bases CMM, les plateformes optiques et semi-conductrices, et lessystèmes de portiques en granitqui transportent des têtes de mesure sur de grandes pièces à usiner. Derrière chacune d'elles se trouve un rodeur qui a passé des heures sur une surface inaccessible à toute meule.
Certifié, breveté et soumis à vérification
ZHHIMG est la seule entreprise du secteur à détenir simultanément les certifications ISO 9001, ISO 45001, ISO 14001 et CE, et possède plus de 20 brevets internationaux. Notre granit noir dense a une épaisseur d'environ3 100 kg/m³— faible porosité, faible dilatation thermique et suffisamment stable pour être fiable pendant des décennies.
Nos travaux sont utilisés par des entreprises telles que GE, Samsung et Oracle, et font l'objet d'examens en collaboration avec des institutions comme l'Université nationale de Singapour et les instituts nationaux de métrologie du Royaume-Uni, d'Allemagne et des États-Unis. Lorsqu'un laboratoire de métrologie contrôle un matériau, la tolérance est une donnée mesurée, et non un simple slogan. Aucune tricherie, aucune dissimulation, aucune tromperie : telle est notre règle depuis nos débuts.
La précision est une habitude, pas un événement
Les machines sont sans cesse perfectionnées. La main, elle, continue de maîtriser le moindre micron. C'est une méthode de travail lente, mais c'est la seule que nous connaissions pour créer une surface sur laquelle un client peut construire une machine. Ici, le terme « artisanat » n'est pas un argument marketing. Il désigne l'étape finale du processus.
Si vous avez besoingranit fini à la mainPour une machine de mesure, un portique ou un bâti de machine, envoyez-nous le plan et le budget de précision. Nos ingénieurs et nos rodeurs adapteront la nuance, la géométrie et la finition à votre application et vous fourniront les données de mesure pour le prouver.
Date de publication : 17 septembre 2026