
Dans les projets d'équipements ultra-précis tels que les systèmes d'inspection de semi-conducteurs, l'usinage laser et les machines à mesurer tridimensionnelles, le socle en granit sert de support de référence pour l'ensemble de la machine. L'usinage sur mesure ne représente qu'une partie du projet. De nombreux projets souffrent de dérive de précision, de vibrations et de difficultés d'assemblage après la mise en service. La cause première n'est souvent pas une mauvaise qualité de la pierre, mais une vérification incomplète des conditions d'installation sur site lors des premières phases. Afin de garantir que le socle en granit offre des performances de référence au micron, voire au nanomètre, après installation, quatre dimensions majeures – fondation sur site, paramètres environnementaux, interfaces d'assemblage, transport et levage – doivent être vérifiées une à une avant la finalisation des plans et le lancement de la production.
La qualité des fondations est primordiale pour le bon fonctionnement d'une base en granit. Cette base, caractérisée par son poids important et sa grande rigidité, est cependant très sensible aux irrégularités du sol. Dès le début du projet, il est indispensable de déterminer le type de structure, l'épaisseur de la dalle et la charge admissible du sol à l'emplacement prévu, afin de vérifier que ce dernier peut supporter la charge statique combinée de la base et de la machine complète. Parallèlement, il convient d'identifier les sources de vibrations environnantes, telles que les presses, les compresseurs d'air et les convoyeurs à l'intérieur de l'atelier, et d'évaluer l'amplitude des vibrations basse fréquence transmises par le sol. Si les vibrations sur site dépassent les seuils critiques, il est nécessaire de prévoir des tranchées antivibratoires, des isolateurs de vibrations ou des fondations indépendantes afin d'empêcher la transmission des vibrations externes à la base en granit et de préserver la précision de mouvement de l'équipement. Les sols en béton classiques des usines ne répondent généralement pas aux exigences des équipements de haute précision. Dans ce cas, il peut être nécessaire de couler une fondation indépendante plus épaisse pour éviter toute déformation du plan de base due aux tassements.
Les conditions environnementales de température et d'humidité ne peuvent être négligées. Bien que le granit ait un coefficient de dilatation thermique bien inférieur à celui des métaux, des gradients de température persistants et des variations de température entre le jour et la nuit peuvent induire de légères déformations, affectant directement la précision de positionnement répétitif de l'équipement. Avant de personnaliser le socle, il convient de vérifier que l'atelier d'installation est équipé d'un système de contrôle de la température et de l'humidité, ainsi que la plage de contrôle et le niveau de fluctuation de la température, et de s'assurer que le flux d'air y est conforme. Un flux d'air direct provenant des bouches de climatisation sur le socle peut créer des différences de température locales et entraîner une déformation unidirectionnelle de celui-ci. Ces problèmes d'agencement doivent être identifiés et corrigés en amont. L'humidité ambiante doit également être vérifiée. Une humidité élevée affectera les paliers à air, les rails de guidage et les capteurs. Si le granit lui-même est insensible à l'humidité, les composants de la machine restent sensibles à l'environnement. Il est donc nécessaire de synchroniser les paramètres environnementaux en amont et de déterminer si le socle doit être protégé contre la poussière. Pour les équipements de type semi-conducteur, il est impératif de vérifier le niveau de propreté du site afin de déterminer si le socle doit être assemblé selon des procédés sans poussière.
Les interfaces d'assemblage mécanique entre le socle et la machine hôte constituent les principaux points de validation lors de la personnalisation. Il est nécessaire de déterminer la répartition des charges et le centre de gravité de l'ensemble de la machine, de distinguer les charges concentrées des charges réparties, afin de concevoir la structure de renforcement interne du socle, l'emplacement des ancrages et des points d'appui. Un emplacement inadéquat des points d'appui entraînera des déformations du socle en granit, et même une rectification de haute précision ne pourra être garantie. Parallèlement, il convient de vérifier les exigences de repères d'installation : position, tolérance et profondeur des trous taraudés, des trous de lamage et des trous de goupilles de positionnement, spécifications et orientation des rainures en T, ainsi que les zones de repère sur le plan. Il faut également vérifier si des passages de câbles, des trous de canalisation et des emplacements pour les câbles des modules de paliers à air doivent être prévus. Toutes les dimensions d'interface et les tolérances géométriques doivent être validées avant la découpe et l'usinage du matériau. Le granit étant une pierre fragile, modifier la position des trous ou réaliser des rainures après finition est extrêmement difficile et peut facilement entraîner la mise au rebut de composants. Enfin, il est nécessaire de vérifier la séquence d'assemblage de la machine hôte afin de déterminer si un espace de travail réservé à l'assemblage est requis sur le socle. 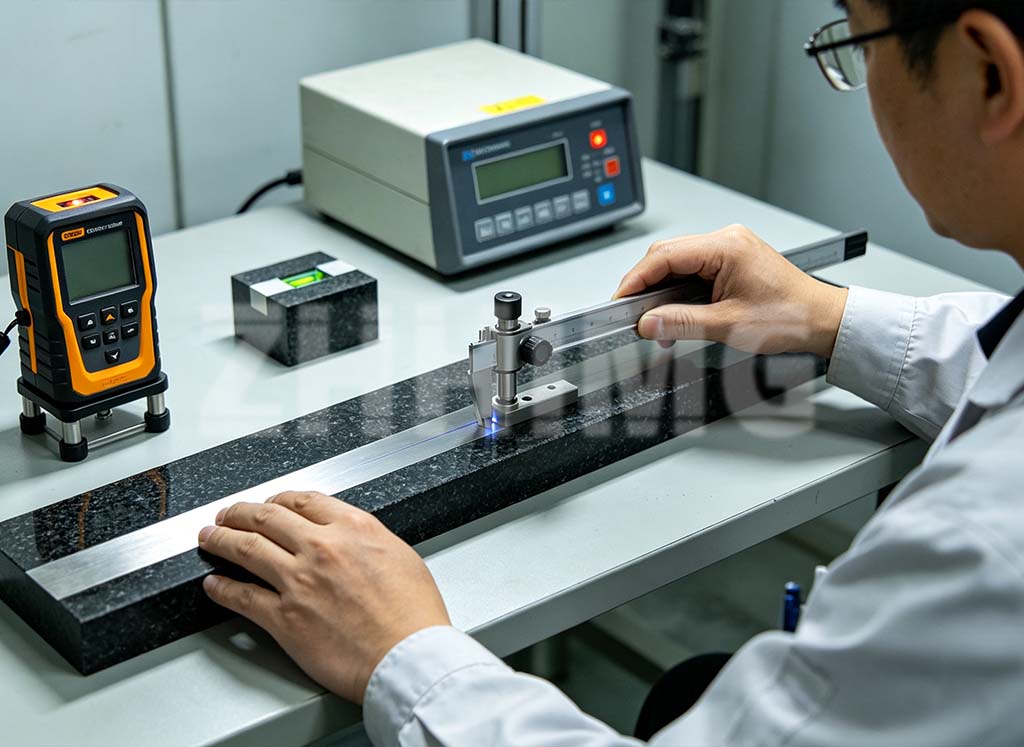
Les conditions de levage, de transport et de mise en place doivent être évaluées dès les premières étapes de la personnalisation. Les socles de machines en granit sont des éléments lourds. Leur taille et leur poids monolithiques déterminent les modalités d'emballage, les véhicules de transport et le choix du pont roulant sur site. Il est nécessaire de vérifier la largeur et la hauteur des portes et des allées de l'atelier, la capacité de levage nominale des ascenseurs ou des ponts roulants, ainsi que la capacité de charge des allées, afin de déterminer si le socle peut être usiné et livré en une seule pièce, ou fabriqué en segments à assembler. Si le pont roulant sur site a une capacité de levage insuffisante ou des allées étroites, le schéma de segmentation du socle doit être adapté au préalable pour éviter que les composants finis ne puissent accéder à l'atelier. Par ailleurs, il convient de vérifier l'espace de mise à niveau après la mise en place, la course des pieds de nivellement des ancrages du socle et l'espace disponible pour les niveaux, en prévoyant des emplacements de mesure pour un contrôle de précision ultérieur à l'aide d'interféromètres laser et de niveaux électroniques.
Outre les conditions matérielles mentionnées ci-dessus, les conditions d'acceptation métrologiques doivent également être confirmées au préalable. Une fois le socle en granit en place, sa planéité, sa rectitude et d'autres indicateurs de précision doivent être revérifiés sur site. Dès la phase initiale, il convient de convenir du temps de stabilisation thermique nécessaire après le transport du socle en granit de l'atelier d'usinage au site. Le socle en granit ne peut être mesuré avec précision immédiatement après son arrivée ; un délai suffisant est requis pour qu'il atteigne l'équilibre thermique avec la température ambiante, sous peine de voir les données de mesure faussées. Il est essentiel de confirmer à l'avance la disponibilité des instruments de test et des étalons métrologiques sur site, et de clarifier les critères d'acceptation afin d'éviter tout litige entre le fournisseur et l'acheteur concernant ces critères.
La personnalisation d'un socle de machine en granit ne se limite pas à l'usinage de la pierre selon des plans. Les caractéristiques du site (fondation, environnement, interfaces d'assemblage, levage et positionnement) déterminent conjointement la précision optimale du socle. Seule la validation de toutes les conditions d'installation dès les premières étapes du projet permet de prévenir les risques de reprises et de défaillances de précision, garantissant ainsi un fonctionnement stable et durable de la machine.
Date de publication : 15 septembre 2026